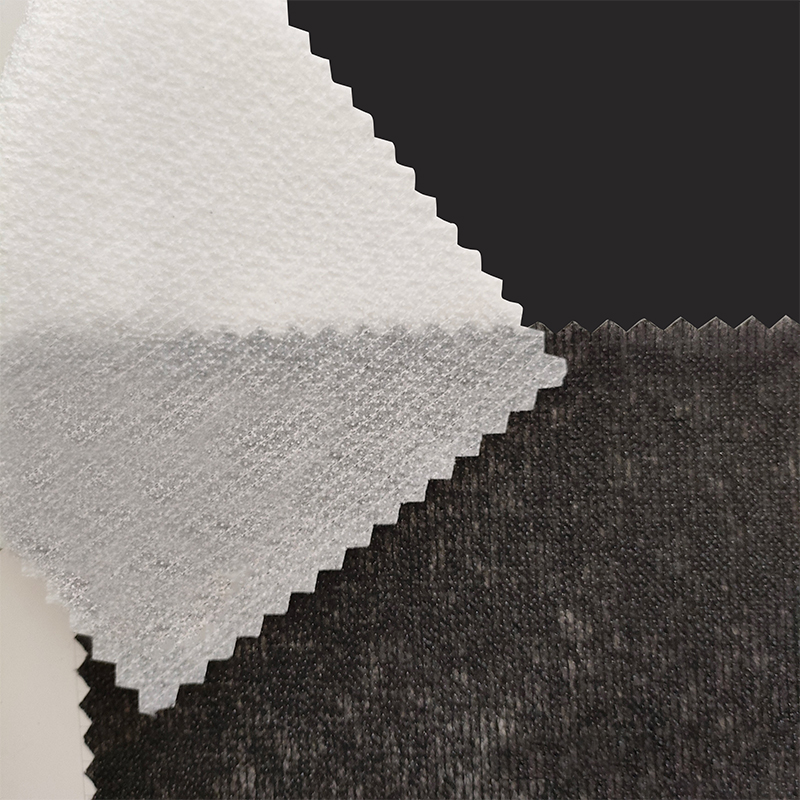
Ikke-vævet mellemfor er den mest udbredte stofforstærkning i kommerciel beklædningsfremstilling. Det stabiliserer skalstoffer, kontrollerer drapering og bevarer formen gennem slid og gentagen vask, alt sammen til en brøkdel af prisen for vævet mellemfor. I modsætning til vævede materialer, der kræver garnforberedelse, vævning og efterbehandling, produceres ikke-vævet interlining direkte fra fiberbaner, hvilket gør det lettere, hurtigere at hente og konsistent i alle retninger.
Valget af non-woven interlining påvirker direkte, hvordan en beklædningsgenstand ser ud, føles og præsterer i produktionen. Valg af forkert vægt, bindingsmetode eller klæbesystem kan føre til bobler, gennemslag, stivhed eller delaminering. Denne vejledning forklarer hovedtyperne af ikke-vævet interlining, hvordan du matcher dem til dit ydre stof og slutbrug, og hvad du skal verificere under sammensmeltning, så du kan skrive specifikationer med tillid.
Hvad er Non Woven Interlining?
Nonwoven interlining er et fladt, fleksibelt ark fremstillet af korte eller filamentfibre, der er bundet sammen ved mekaniske, termiske eller kemiske processer i stedet for at blive vævet eller strikket. Fibrene lægges først i en løs bane, derefter konsolideres for at opnå den nødvendige tykkelse og tæthed. Polyester er det mest almindelige råmateriale på grund af dets dimensionsstabilitet og modstandsdygtighed over for vask; polyamid, viskose og genbrugsbomuld bruges også til specifikke krav til håndfølelse og bæredygtighed.
Den vigtigste forskel fra vævet interlining kommer ned til strukturen:
- Vævet mellemfor har flettet kæde- og skudgarn, hvilket giver den høj trækstyrke, men også skaber en kornretning. Den opfører sig anderledes på bias end på lige korn.
- Ikke-vævet mellemfor har ingen kornretning. Dens egenskaber er næsten isotropiske, hvilket betyder, at armeringen opfører sig på samme måde uanset skærevinkel.
Den isotropi er en praktisk fordel. Mønsterstykker kan lægges tættere sammen, der er ingen risiko for skævhedsforvrængning under smeltning, og afskårne kanter rager ikke inde i tøjet. Afvejningen er, at nonwoven interlining generelt har lavere sejhed og forlængelse end en sammenlignelig vævet konstruktion, så det anbefales ikke til områder, der udsættes for høj kontinuerlig belastning, medmindre en forstærket nonwoven-type såsom stitch-bond eller PP-TPU er specificeret.
Til smeltbare applikationer er non-woven mellemfor belagt med et termoplastisk klæbemiddel såsom polyamid (PA), polyester (PES) eller ethylen-vinylacetat (EVA). Klæbemidlet smelter under sammensmeltningen og sætter sig fast på skalstoffet. Fordi grundbanen er ensartet, fordeler klæbende prikker sig jævnt over overfladen, hvilket reducerer risikoen for synlige mærker på ansigtsstoffet sammenlignet med uregelmæssige vævede underlag.
Hovedtyper af ikke-vævet interlining
Forskellige produktionsruter skaber meget forskellig interlining-adfærd. Fem typer dominerer beklædningsindustrien i dag:
1. Chemical-Bond Nonwoven Interlining
Fibre sprøjtes eller mættes med et akryl- eller latexbindemiddel, tørres derefter og hærdes i en ovn. Bindemidlet låser fibrene sammen ved deres krydsningspunkter. Denne metode giver et blødt, smidigt mellemfor med fremragende drapering, hvorfor den ofte bruges i skjortekraver, manchetter og lette kjoleoverdele. Det kan fremstilles med et vandbaseret bindemiddelsystem, der holder VOC-emissionerne lavt, og det accepterer punktbelægning godt til smeltelige versioner.
2. Thermo-Bond Nonwoven Interlining
Termo-bond nonwoven interlining bruger lavtsmeltende tokomponentfibre, der blødgøres og smelter sammen, når de opvarmes i en luftgennemstrømningsovn eller på en opvarmet kalander. Der er ikke tilsat kemisk bindemiddel, så resultatet er usædvanligt rent, ensartet og formstabilt. Denne type har en lidt sprødere hånd end kemisk binding, hvilket gør den til en stærk kandidat til strukturerede fronter, linninger og overtøjsdele, der skal holde en folder. Det modstår også kemisk rensning bedre end nogle latex-bundne baner.
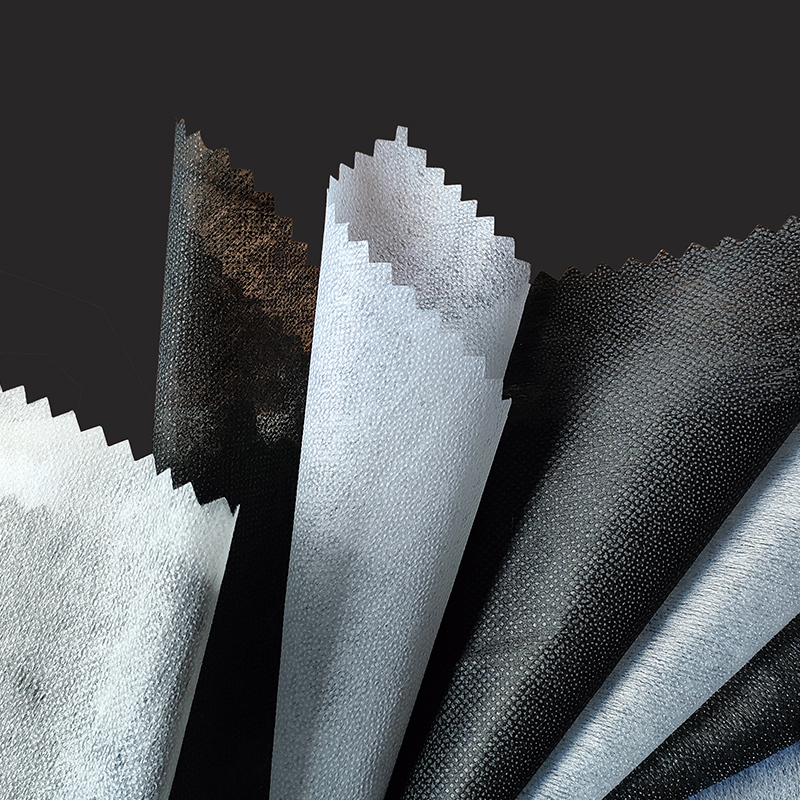 Thermobond Nonwoven Interlining til strukturerede beklædningsdele Dette varmesmeltede nonwoven-mellemfor bruger lavtsmeltende tokomponentfibre for en ren, ensartet hånd og dimensionsstabilitet. Den passer til strukturerede fronter, linninger og overtøj og giver bedre modstandsdygtighed over for kemisk rensning end latexbundne baner. Se produkt →
3. Stitch-Bond Nonwoven Interlining
En fiberbane er forstærket af et system af kædestrikkede masker, der løber gennem nettet. Stingene giver høj trækstyrke og elastisk genopretning, som et rent bundet væv ikke kan opnå. Sting-binding interlining er et pålideligt valg til strik, jerseystoffer og beklædningsgenstande med strækforventninger, da det bevæger sig med stoffet og vender tilbage til formen uden permanent forvrængning.
4. PP Spunbond Nonwoven Interlining
Kontinuerlige polypropylenfilamenter ekstruderes, lægges i en tilfældig bane og bindes ved varme og tryk. Spunbond polypropylen er stærk for sin vægt, naturligt vandafvisende og modstandsdygtig over for de fleste kemikalier. Det er meget udbredt i overtøj, kasketter, sportstøj og industrielt arbejdstøj, hvor der er behov for en stiv, sej forstærkning uden hovedparten af vævede hårlærreder.
5. PP-TPU Elastic Interlining
Dette er en komposit af polypropylen nonwoven base kombineret med termoplastisk polyurethan (TPU) film eller elastiske filamenter. Den leverer kontrolleret stræk i en eller begge retninger, og restituerer derefter uden at falde. PP-TPU elastisk mellemfor er specificeret til taljebånd, halsudskæringer, ærmeåbninger og præstationsbeklædning, hvor sømmen skal strække sig med kroppen og klikke rent tilbage.
| Type | Bindingsmetode | Typisk vægt | Bedste applikationer |
|---|---|---|---|
| Kemisk binding | Akryl eller latex bindemiddel | 25-80 gsm | Skjorter, kjoler, bluser |
| Termo-binding | Lavtsmeltende fiberfusion | 30-120 gsm | Strukturerede fronter, linninger |
| Stitch-bond | Warp-strikkede masker | 60-180 gsm | Strik, stræktøj |
| PP spunbond | Termisk kalenderbinding | 40-150 gsm | Overtøj, kasketter, arbejdstøj |
| PP-TPU elastik | TPU film eller elastisk laminering | 70-200 gsm | Taljebånd, præstationsslid |
Smeltbar vs. ikke-smeltelig ikke-vævet interlining: Hvilken har du brug for?
Det korte svar: hvis din produktionslinje har en smeltepresse, og dit ydre stof kan tåle varme og tryk, skal du vælge smeltemiddel. Hvis du arbejder med varmefølsomme stoffer som nogle syntetiske eller perlede silke, eller hvis beklædningen kræver maksimal åndbarhed, skal du vælge ikke-smeltbar (syet ind).
Smeltbar non-woven mellemfor bærer en belægning af termoplastisk klæbemiddel på den ene side. Under sammensmeltning ved 140–160°C, 2–4 bar tryk og 12–18 sekunder smelter klæbemidlet og binder mellemforingen til skalstoffet. Bindingen er øjeblikkelig og ensartet, hvilket fremskynder produktionen dramatisk og reducerer arbejdsomkostningerne sammenlignet med at sy mellemforet på plads.
Ikke-smeltelig mellemfor har ingen klæbemiddel. Den er syet til stoffet som et separat lag, enten ved en søm eller ved løs quiltning. Indsyet mellemfor er det sikrere valg, når det ydre stof har en belægning, en termoplastisk overflade eller en delikat vævning, der ville blive knust eller smeltet ved smelteprocessen. Det bruges også i haute couture, hvor håndværkeren ønsker maksimal kontrol over beklædningsstrukturen.
| Faktor | Smeltbar | Ikke-smeltelig |
|---|---|---|
| Klæbemiddel | PA, PES, EVA eller TPU prikbelægning | Ingen |
| Ansøgning | Sammensmeltningspresse ved varme og tryk | Syning eller quiltning |
| Hastighed | Høj, velegnet til masseproduktion | Lav, arbejdskrævende |
| Bedst til | Bomuld, uldblandinger, vævet syntet | Ren silke, belagte stoffer, couture |
| Begrænsning | Varme kan stivne eller mærke nogle stoffer | Tilføjer sytid; kan rynkes, hvis den ikke matches |
I kommerciel praksis tegner smeltelig ikke-vævet interlining sig for størstedelen af volumen, fordi smeltepresser allerede er standardudstyr i de fleste beklædningsfabrikker. Hold et lille lager af ikke-smelteligt mellemfor til prøvefremstilling og til specielle stoffer, der ikke kan tåle varme.
Sådan vælger du den rigtige ikke-vævede interlining
Udvælgelsen starter med skalstoffet og slutter med en smelteprøve. Gennemfør disse fem kontroller i rækkefølge:
- Match vægten. Vej dit skalstof i gram per kvadratmeter (gsm). En letvægts- eller mellemvægts ikke-vævet mellemfor bør typisk være 30-60 procent af skalstoffets vægt for blød forstærkning. For strukturerede områder som kraver og manchetter, gå op til 70-100 procent. For et skalstof på 120 gsm er et 40-70 gsm mellemfor normalt sikkert; for et 250 g/m2 overtøjsstof skal man overveje 100-180 g/m2.
- Definer draperingsmålet. En sprød, hvælvet krave har brug for en termo-binding eller kemisk-binding mellemfor med en fast finish. En blød, flydende bluse har brug for et kemisk-bundet mellemfor med lav vægt. Hold mellemforet mod skalstoffet og lad det falde naturligt; kombinationen skal bevæge sig som ét lag, ikke bekæmpe hinanden.
- Bekræft fikseringsparametre. Standard smeltbare nonwoven-mellembelægninger fremstillet af etablerede producenter smelter godt ved 140–160°C, 2–4 bar, 12–18 sekunder. Hvis din fikseringspresse fungerer ved en lavere temperatur eller kortere cyklus, så spørg din leverandør om en lavtemperaturklæbende variant.
- Test for gennemstregning og gennemstregning. Placer en smeltet prøve foran en lyskasse. Der må ikke være synlige klæbende prikker i ansigtet. Skræl derefter mellemforet i hånden, efter at det er afkølet; skalstoffet skal rives i stykker eller strækkes, før klæbebindingen slipper.
- Bekræft vaskeadfærd. Sæt prøverne sammen, og kør dem gennem en almindelig vaskecyklus ved den temperatur, din kunde vil bruge. Mål delaminering, bobling og krympning. Hvis mellemforet krymper mere end 2 procent, mens skallen kun krymper 0,5 procent, vil tøjet rynke i sømmene.
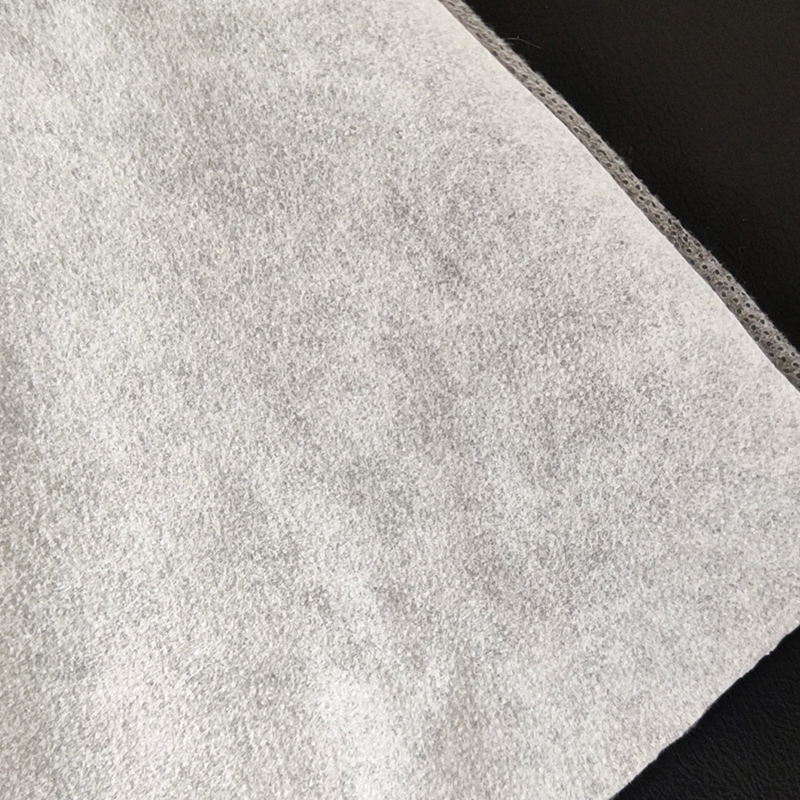 PP TPU elastisk mellemfor til strækstoffer Denne letvægtsstrikkede mellemfor passer sammen med mellemvægtsstrækstoffer såsom leggings og sports-bh'er, der tilbyder høj elasticitet, god restitution og stærkt hold - nyttigt, når du vælger mellemfor til præstationstøj, der skal bevæge sig med skalstoffet. Se produkt →
Spring ikke fusionsprøven over. Producenter giver anbefalede indstillinger, men hvert skalstof har sin egen overfladekemi, porøsitet og fugtgenvinding. En prøvetur på 30 centimeter er nok til at afsløre, om mellemforet og stoffet er kompatible, før du forpligter dig til et helt produktionsparti.
Nøgleapplikationer i beklædningsproduktion
Ikke-vævet interlining forekommer i næsten alle beklædningskategorier, men præstationskravene ændres med slutbrugen.
Skjorter og bluser
Kraver, manchetter, stolper og knapstandere kræver et sprødt, stabilt mellemfor, der holder sin form gennem vask. Termo-bond og chemical-bond nonwoven interlinings i intervallet 40–80 gsm er standardvalget. Mellemforet skal modstå krympning, fordi en krave, der krymper hurtigere end skjortekroppen, vil krølle i spidserne.
Jakker, jakkesæt og skræddersyede frakker
Frontpaneler og revers bruger traditionelt vævet hårinterlining, men nonwoven-versioner er i stigende grad specificeret til halvkanvas- og fuldfusionskonstruktioner. En termo-bond nonwoven med en vægt på 90–140 g/m2 giver det nødvendige stof til en reversrulle uden de højere omkostninger ved vævede uldblandinger. Til brystområdet bruges stitch-bond nonwoven til at opretholde restitution under brug.
Strik og trøjer
Halsudskæringer, ærmegab og skuldersømme i strik har brug for et mellemfor, der strækker sig med stoffet og restituerer uden at hænge. Stitch-bond og PP-TPU elastiske mellemfor foretrækkes her, fordi de tolererer belastning i flere retninger og ikke rynker, når strikket syes med en overlockmaskine.
Overtøj og præstationsbeklædning
Vandtætte jakker, vindjakker og teknisk skalbeklædning bruger PP spunbond nonwoven interlining, fordi det ikke absorberer fugt og delaminerer ikke, når det udsættes for regn eller kondens. Mellemforet skal også tåle smeltning ved lav temperatur, så den vandtætte membran på skalstoffet ikke beskadiges.
Broderi og dekorative syninger
Nonwoven mellemfor fungerer også som en broderistabilisator. Afrivbare, afskåret og vandopløselige nonwoven-underlag understøtter stoffet under højhastighedssyning og fjernes eller trimmes derefter. Denne familie af produkter er teknisk set et nonwoven-stof og deler de samme produktionslinjer som interlining, hvilket er grunden til, at mange leverandører af tilbehør til beklædningsgenstande køber begge fra den samme partner.
Hvordan Non Woven Interlining fremstilles
At forstå produktionstrinene hjælper dig med at fejlfinde kvalitetsproblemer på fabrikken. Den komplette nonwoven interlining fremstillingsproces begynder med fiberåbning og rensning, og følger derefter denne sekvens:
- Web dannelse. Rensede stabelfibre kartes eller luftlægges til en ensartet bane. Filamentprodukter såsom PP spunbond lægges direkte fra ekstruderen.
- Binding. Banen konsolideres ved en af metoderne beskrevet ovenfor: kemisk bindemiddelmætning, termisk aktivering af lavtsmeltende fibre eller mekanisk nålning/syning.
- Belægning (til smeltbare typer). Et termoplastisk klæbemiddel påføres i et prikmønster på den ene side ved hjælp af en pasta-dot eller scatter coating-hoved. Prikstørrelsen og stigningen vælges i henhold til skalstoffet og fikseringsbetingelserne.
- Efterbehandling. Den coatede bane passerer gennem et tørrekammer, derefter en kalander, der fikserer den endelige tykkelse og glathed.
- Inspektion. Ruller kontrolleres for belægningens ensartethed, banevægt og trækstyrke før opskæring og pakning.
En velrenommeret producent vil levere et teknisk datablad for hver rulle, der angiver gsm, belægningstype, prikdensitet, smeltevindue, krympningsprocent og skrælningsstyrke. Disse parametre bør vises på det specifikationsark, du deler med dit produktionsteam.
Almindelige defekter og hvordan man forebygger dem
De fleste interlining-klager spores tilbage til fusionsparametre eller en forkert interlining-specifikation. Nedenstående tabel viser de defekter, der oftest ses på fabriksgulve, og de praktiske udbedringstrin.
| Defekt | Typisk årsag | Rettelse |
|---|---|---|
| Boblende eller luftlommer | Utilstrækkeligt tryk eller smeltetid; fugt på skalstoffet | Forøg trykket med 0,5 bar; forlænge fikseringstiden med 3 sekunder; fortør stoffet |
| Klæbende prikker synlige på ansigtet | Belægningsvægt for høj; smeltetemperaturen overstiger limområdet | Angiv en lavere belægningsvægt; reducere temperaturen med 10°C |
| Delaminering efter vask | Forkert klæbemiddelklasse til plejeetiketten | Brug PA-klæbemiddel til vandvask; PES klæbemiddel til kemisk rensning |
| Rynker ved sømlinjer | Mellemfor krympning højere end skalstof | Anmod om forkrympet interlining; verificere svindværdier på databladet |
| Stiv og bordsyet håndfornemmelse | Mellemforingsvægten er for høj til skalstoffet | Slip til det næste lavere gsm-område, og test afdækningen igen |
Miljø- og bæredygtighedshensyn
Købere og compliance-teams evaluerer nu interlining-leverandører på miljømæssig ydeevne, ikke kun pris og leveringstid. Tre områder fortjener opmærksomhed, når du køber non-woven interlining:
- Indhold af genbrugsfiber. Genanvendt polyester og genbrugsbomuld kan erstatte jomfruelige fibre i mange ikke-vævede interlining-konstruktioner uden en mærkbar ændring i ydeevnen. Et produkt fremstillet med 50-80 procent genbrugsfiber reducerer tøjets indlejrede kulstofaftryk.
- Vandopløselige muligheder. Koldtvandsopløselige og varmtvandsopløselige nonwoven-produkter eliminerer bortskaffelsen af afrivningsbagsideaffald ved broderioperationer. Bagsiden opløses fuldstændigt i vaskeprocessen, hvilket reducerer fast affald på fabrikken og på forbrugerniveau.
- Bindemiddel- og klæbemiddelkemi. Nogle kemisk-bundne ikke-vævede mellemfor er stadig afhængige af opløsningsmiddelbaserede bindemidler. Spørg din leverandør om vandbaserede akryl- eller opløsningsmiddelfri formuleringer. Disse produkter opfylder strengere krav til kemikaliehåndtering og forbedrer indendørs luftkvalitet i skærelokaler.
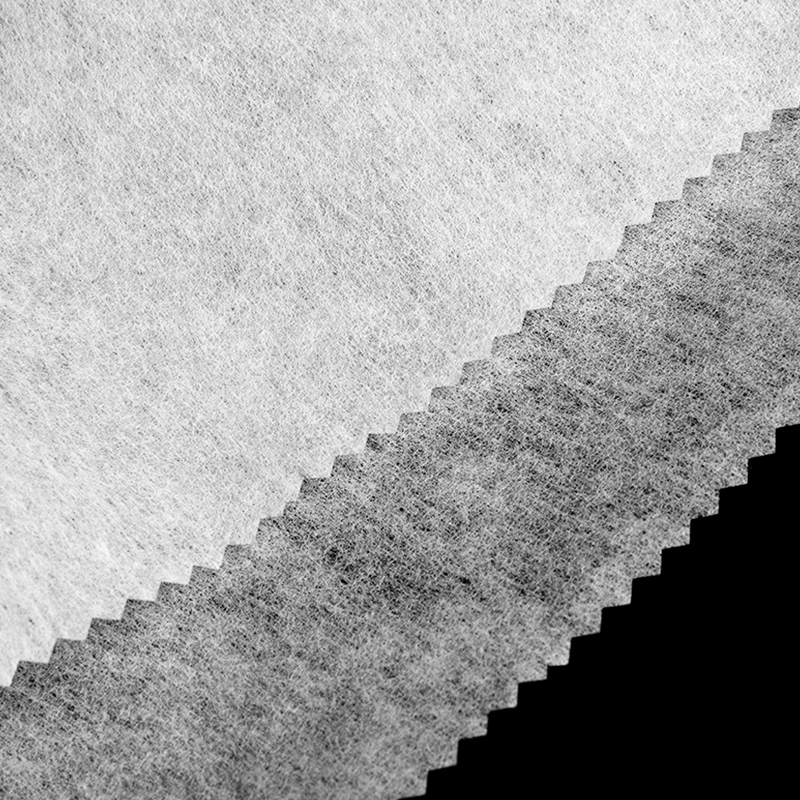 Chemical Bond Nonwoven Interlining for høj temperatur modstand Fremstillet primært af polyester med muligheder i viskose, denne mellemforing tåler højtemperaturkardning op til 260°C. Den kommer i forskellige fornemmelser og absorptionsniveauer, der passer til tøjfor og filtermaterialer og tilbyder en lavere smeltetemperatur for energibesparelser. Se produkt →
Sammensmeltning af energi er også en del af ligningen. Mellembelægninger med lavere fikseringstemperatur sparer elektricitet og reducerer risikoen for termisk skade på følsomme stoffer. En leverandør, der kan demonstrere ensartet belægningskvalitet ved 140°C frem for 160°C, giver dig en målbar bæredygtighedsfordel over et produktionsår.
Ofte stillede spørgsmål
Hvad er forskellen mellem vævet og ikke-vævet interlining?
Vævet mellemfor er fremstillet ved at sammenflette kæde- og skudgarn, hvilket giver det en defineret kornretning, høj trækstyrke og evnen til at understøtte tunge stoffer som ulddragt. Ikke-vævet interlining fremstilles ved at binde fibre direkte; den har intet korn, er lettere og billigere, modstår sønderrivende og opfører sig ens i alle retninger. Til letvægts- og mellemvægtstøj er non-woven interlining normalt den bedre kommercielle pasform.
Kan ikke-vævet mellemfor bruges på strækstoffer?
Ja, men kun med den rigtige konstruktion. En standard kemisk-binding eller termo-bond nonwoven har begrænset stræk og vil begrænse stofbevægelser. Angiv stitch-bond nonwoven interlining eller PP-TPU elastisk interlining til strækstoffer. Disse er konstrueret til at forlænges med stoffet og vende tilbage til deres oprindelige dimensioner, hvilket forhindrer bobler og forvrængning på stresspunkter som skuldre og talje.
Hvilken temperatur skal jeg bruge til at smelte ikke-vævet interlining?
Standard smeltbare nonwoven mellemforinger af polyester og polyamid smelter godt sammen ved 140–160°C med en opholdstid på 12–18 sekunder og et tryk på 2–4 bar. Bekræft altid de anbefalede indstillinger på leverandørens datablad og kør en prøve med dit faktiske skalstof, fordi overfladefarver, finish og fugtindhold påvirker bindingsdannelsen.
Hvorfor ses mellemforingsmønsteret på forsiden af stoffet?
Show-through sker, når mellemforingsvægten er for høj til skalstoffet, når den klæbende belægning er for tung, eller når smeltetemperaturen er over det anbefalede område, og klæbemidlet smelter gennem porerne. Skift til en mellemforing med lavere gsm eller en finere prikbelægning, og reducer smeltetemperaturen i trin på 5°C, indtil mærket forsvinder under en lyskasse.
Hvordan beregner jeg den korrekte interlining-vægt for en beklædningsgenstand?
Start med skalstoffets vægt i gsm. For en blød, flydende afdækning skal du vælge et mellemfor i intervallet 30-60 procent af skalstoffet gsm. For områder, der har brug for en bestemt struktur, såsom kraver, manchetter og linninger, skal du vælge 70-100 procent. Bekræft derefter ved at fusionere en prøve og evaluere håndfølelse og udseende i forhold til din godkendte standard.
Kan ikke-vævet interlining overleve gentagen vask og kemisk rensning?
Når klæbemiddelklassen er tilpasset plejeprocessen, ja. Polyamid (PA) klæbemiddel er standarden til vandvask; polyester (PES) klæbemiddel modstår kemiske opløsningsmidler. Mellemforingsbunden skal også være forkrympet til et niveau, der er kompatibelt med skalstoffet. Spørg din leverandør om krympningsværdier og kør en vasketest på en smeltet prøve før bulkproduktion.