En frakkekrave er ikke blot et foldet stykke stof. Det er en bærende strukturel komponent, der skal holde sin form gennem mange års slid, gentagen kemisk rensning og utallige foldecyklusser. Den kravetype, en designer vælger, bestemmer det interlining-system, der understøtter det, syrækkefølgen, tryktolerancerne og den endelige omkostningsstruktur for beklædningen.
I næsten tre årtier har vores fabrik i Rugao, Kina produceret vævede og ikke-vævede mellemfor til frakkeproducenter i hele Europa, Amerika, Sydkorea og Sydøstasien. I løbet af den tid har vores tekniske team evalueret tusindvis af kravekonstruktioner på tværs af alle større stilarter. Denne vejledning destillerer, hvad vi har lært om de seks vigtigste frakkekravekategorier, hvordan hver enkelt opfører sig strukturelt, og hvilke mellemforingsmaterialer, der producerer den reneste rullelinje, det fasteste hak og den længstvarende formhukommelse.
De følgende regler gælder både for industriel frakkeproduktion og mindre atelierarbejde. Hvis du er en beklædningsingeniør, en kvalitetskontrolchef eller en indkøbsspecialist på udkig efter mellemforingsmaterialer, der yder forudsigeligt under produktionsforhold , vil oplysningerne nedenfor hjælpe dig med at træffe bedre beslutninger.
Hovedfrakkekravetyperne med et blik
Seks kravefamilier dominerer moderne frakkedesign. Tabellen nedenfor sammenligner dem på fem faktorer, der betyder mest i fremstillingen: silhuet, strukturel stivhed, almindelige applikationer og den retning, interliningen skal arbejde i.
| Krave type | Silhuet | Strukturelt niveau | Typiske frakkestile | Interlining Retning |
|---|---|---|---|---|
| Halskrave | Aftrappet hak ved reverskryds | Medium | Blazere, trenchcoats, bilfrakker | Mellemvægt vævet smeltemiddel |
| Peak Lapel | Opadrettede reversspidser | Høj | Smoking, formelle overfrakker, dobbeltradede frakker | Fast lærred eller hår mellemfor |
| Sjalkrave | Kontinuerlig kurve, ingen hak | Blød rulle | Middagsjakker, robefrakker, cardiganfrakker | Bias-cut blødt vævet eller nonwoven |
| Mandarin krave | Lukket lodret stativbånd | Fast søjle | Minimalistiske frakker, arbejdstøj, asiatisk inspireret overtøj | Fast selvbærende nonwoven |
| Konvertibel krave | Bærbar åben eller lukket | Alsidig | Casual til semi-formelle frakker | Vævet afbalanceret stabilitet |
| Polo krave | Kort blødt bånd | Afslappet | Weekendfrakker, sportsjakker | Let eller ingen interlining |
Disse klassifikationer betyder noget, fordi interlining-leverandører kategoriserer produkter efter vægt, vævningstæthed, belægningstype og stivhed. At matche kravefamilien til den korrekte interlining-specifikation forhindrer kostbar efterbearbejdning under sammensmeltning og presning.
Strukturerede reverskraver: Notch og Peak
Notch og peak revers er rygraden i skræddersyet frakkedesign. Begge har et revers, der foldes udad fra brystet, og en krave, der vikler sig om bagsiden af nakken. Det, der adskiller dem, er formen på slugtlinjen og retningen af reverspunktet.
Halskrave
Hakkraven har en trinvis udskæring på det punkt, hvor kraven slutter sig til reversen. Dette skaber den velkendte V-formede åbning ved brystet, som trækker øjet lodret og får brugeren til at se højere og smallere ud. Halskraven er et standardvalg til enkeltradede blazere, trenchcoats og afslappede overfrakker.
Fra et produktionsperspektiv tilføjer hakket en kritisk komplikation: to krydsende foldelinjer skal flugte perfekt. Reversvalselinjen og kravebrudlinjen mødes ved indhakket, og enhver uoverensstemmelse i mellemforingsstivheden på hver side af det kryds vil få hakket til at gabe eller folde ujævnt. Branchepraksis kræver en mellemvægt vævet, smelteligt mellemfor, typisk i området 40 til 70 g/m² klæbemiddelbelagt, smeltet ved 150 til 160 °C i 12 til 15 sekunder , for at stabilisere reversen uden at gøre det brætagtigt.
Peak Lapel
Peak revers skæres, så revers peger vinklet opad mod skulderen, hvilket skaber et bredt, autoritativt visuelt indtryk. Dette er standard revers til dobbeltradede frakker, smoking og formelle overfrakker. Den opadgående orientering betyder, at reversen skal modstå tyngdekraften, når pelsen er åben. Uden en fast interlining vil toppen falde frem efter en sæson med slid.
Til peak revers anbefales kanvas eller hår mellemfor med et højere stivhedsmodul. Disse produkter kombinerer typisk en bomulds- eller uldbase med en diskontinuerlig klæbende belægning, der tillader reversen at rulle blødt i den øverste tredjedel, mens den forbliver fast ved spidsen. Den målrettede bøjningsstivhed for et peak revers i en 350 g/m² uldbelægning er ca. 30 til 50 procent højere end hvad et hak revers kræver i samme stofvægt.
 Lærred og hår interlining til strukturerede spidsrevers Denne interlining-kategori giver den højere bøjningsstivhed, der er nødvendig for peak revers i tunge uldbelægninger, og hjælper reverset med at rulle blødt, mens det forbliver fast på punktet. Se produkt →
The Shawl Collar: Engineering a Continuous Roll
Sjalkraven er et kontinuerligt bånd, der vikles fra den bagerste nakke hen over brystet foran og slutter ved det naturlige knappepunkt. Der er ingen hak, ingen reverskryds og ingen brud i den visuelle linje. Dette er kraven på middagsjakker, robefrakker og mange moderne minimalistiske overfrakker.
Fordi sjalkraven ruller frem for at foldes, stiller den unikke krav til mellemfor. Rullelinjen dannes ved at stable stoflag: det ydre skalstof, mellemforet og stoffet under kraven. Hvert lag skal have en kompatibel bøjningsadfærd, ellers vil rullen glide indad eller udad under slid.
Den mest almindelige fejl i sjalkravekonstruktionen er at skære mellemforet på det lige åre. Den korrekte metode er at skære sjalkravens mellemfor på ægte bias ved 45 grader således at mellemforingen passer til den buede rullelinje uden at krølle. Et nappet eller børstet vævet mellemfor er særligt effektivt, fordi fiberbunken griber fat i skalstoffet og forhindrer lagene i at flytte sig under sammensmeltning og presning.
I praksis anbefaler vi for en sjalkrave i et stof på 300 til 400 g/m² en bias-cut nappet mellemfor med en sammensmeltet vægt på 55 til 75 g/m² , presset ved 155 °C med et tryk på 3,5 til 4,5 bar i 12 sekunder. Denne kombination producerer den bløde, rullede forkant og den faste nakkestøtte, som en skræddersyet sjalkrave har brug for.
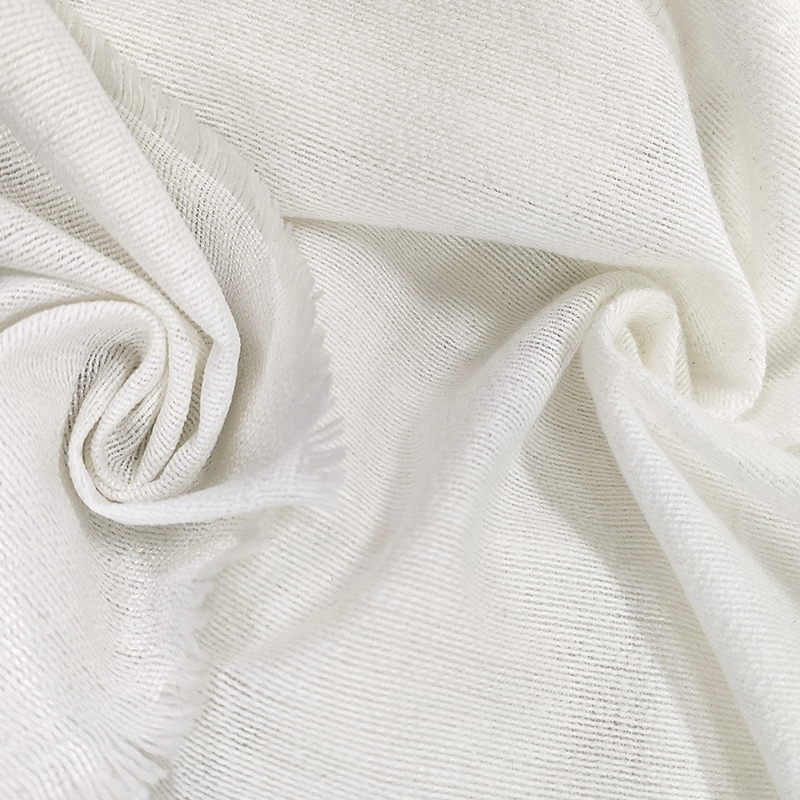 Nappet mellemfor til bløde rullede sjalkraver Anbefalet til sjalkraver i mellemvægtige stoffer, dette bias-cut nappede mellemfor smelter sammen ved kontrolleret temperatur og tryk for at skabe en blød forkant med fast nakkestøtte. Se produkt →
Stand og mandarinhalsbånd: Det lodrette bånd
Mandarin- og standkraver er lodrette bånd, der omkranser halsen uden at folde om. De fremstår i minimalistiske frakker, arbejdstøj og asiatisk præget overtøj. Kraven står af sig selv, hvilket betyder, at mellemforingen skal give trykmodstand i lodret retning frem for bøjningsmodstand langs en foldelinje.
Den kritiske dimension er kravehøjden, som spænder fra 3 cm for en stil med lavt bånd til 6 cm eller mere for en dramatisk standkrave . Efterhånden som højden øges, skal mellemforet blive gradvist stivere for at forhindre kraven i at bukke, når bæreren drejer hovedet. For kraver over 5 cm kræves der ofte et dobbelt-lags interlining-system: et fast smeltemiddel på det ydre lag og en lettere, blødere stabilisator på det inderste lag for at afbøde nakken.
Nonwoven interlinings fungerer godt i denne applikation, fordi de giver ensartet stivhed i alle retninger. Et termo- eller kemisk-bundet nonwoven ved 60 til 90 g/m² giver tilstrækkelig krop til de fleste standkraver. Til tungere uldbelægninger over 450 g/m² er et harpiksbelagt vævet mellemfor med høj kædetæthed det sikreste valg, da det forhindrer kraven i at strække sig i længden, når tøjet trækkes over hovedet.
Fikseringstemperaturen for standerkraver fortjener særlig opmærksomhed. Fordi mellemforet skal binde over et smalt buet område, er det sårbart over for kantløft. Vi rådgiver a to-trins tryk: først ved 160 °C i 10 sekunder, derefter et andet tryk ved 145 °C i 8 sekunder efter at kraven er blevet foldet og syet sammen. Denne to-trins tilgang låser formen bedre end en enkelt varmpresse.
Cabriolet- og polokraver: Fleksibilitet ved design
Cabriolet kraver er designet til at blive båret enten åbent med de øverste knapper løsnet eller lukket med kraven foldet fladt. Mellemforingen skal derfor rumme to forskellige formhukommelser uden synlige stressmærker. Dette opnås ved at bruge et vævet mellemfor med afbalanceret kæde- og skudstabilitet, typisk en glatvævet konstruktion med samme trådtæthed i begge retninger.
Polokraver er derimod korte bånd, der bruger et blødt ribbet stof, strikstruktur eller svampet dobbeltstrik og kræver minimal eller ingen mellemfor. Når skalstoffet er for løst til at holde kravebåndet oprejst, en meget let nonwoven kl 20 til 35 g/m² er smeltet lige til den indvendige side af kraven for at stabilisere folden uden at gå på kompromis med draperingen.
Designere bør bemærke, at konvertible kraver på vandtætte eller forede udendørsfrakker kræver vandafvisende mellemforingsklæbemidler. Standard polyamid smeltbare harpikser blødgøres omkring 120 °C , og gentagen vask ved 40 °C kan gradvist svække bindingen. En copolyamidklæber med et højere smeltepunkt, smeltet ved 165 til 170 °C, giver kraven bedre vaskeholdbarhed uden at øge stivheden.
Hvordan kravetype dikterer valg af interlining
At vælge mellemfor efter kravetype er mere pålideligt end at vælge efter beklædningstype alene. Kraven er den mest krævende del af pelsen med hensyn til formfastholdelse, og den oplever den mest mekaniske belastning.
Vævet mellemfor til strukturerede kraver
Vævet mellemfor er lavet af bomuld, polyester eller blandet garn. De tilbyder forudsigelig stivhed langs kæderetningen og kontrolleret fleksibilitet langs skudslaget. Til notch-, peak- og konvertible kraver giver vævede mellemfor de mest ensartede resultater, fordi de kan skæres på samme åre som skalstoffet, hvilket gør foldelinjen stabil og rullen ren. Som vi har forklaret i vores artikel om de vigtigste fordele ved vævet interlining-stof , denne kornjustering er den største enkeltfaktor til at forhindre kraveforvrængning over tid.
Nonwoven interlining til bløde og lodrette kraver
Nonwoven mellemfor er fremstillet ved at binde fibre mekanisk, termisk eller kemisk. De har ingen kornretning, så stivheden er ensartet i alle retninger. Dette gør dem ideelle til mandarinkraver, polokraver og sjalkraverullelinjer, hvor isotrop adfærd forhindrer vridning. Afvejningen er genvinding af lavere trækstyrke: nonwonens kan miste form efter gentagne foldninger, så de anbefales ikke til kraftigt strukturerede revers på skræddersyede frakker i high-end. Vores vævede almindelig eller twill mellemfor kl 50 til 80 g/m² er en arbejdshest til mellemvægtige frakkekraver, der har brug for afbalanceret støtte.
Vægtklassificering og dens indflydelse på halsbåndets ydeevne
Interliningvægt er den hurtigste måde at kommunikere stivhed på, men det er ikke den eneste faktor. Den samme g/m² mellemfor kan føles blød eller stiv afhængig af fiberdiameter, vævetæthed, belægningstype og belægningsmønster. En praktisk tilgang er at bruge vægt-til-skal-stof-forhold : for skalstoffer på 200 til 300 g/m², vælg mellemfor i området 40 til 60 g/m²; for 300 til 450 g/m² skaller, vælg 55 til 85 g/m²; og til skaller over 450 g/m², brug 80 til 120 g/m² eller et kanvas/hårlaminat. Disse forhold gælder på tværs af de fleste vævede interlining-produktlinjer uanset den specifikke leverandør.
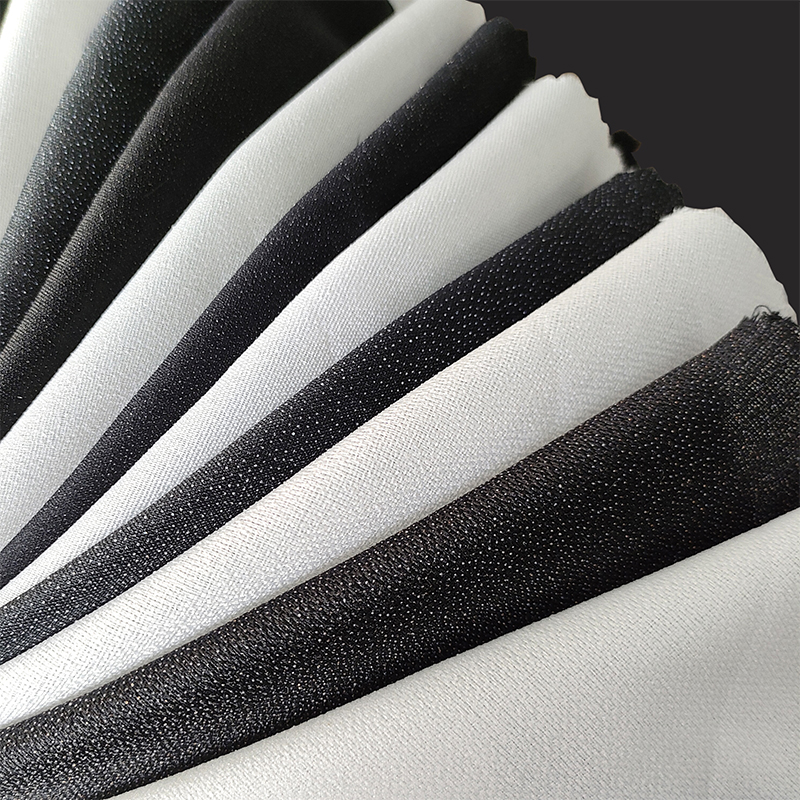 Vævet almindeligt og kipert mellemfor for pålidelig formgivning Vævet mellemfor giver god slidstyrke og dimensionsstabilitet, hvilket gør det til et pålideligt valg, når mellemforingsvægten matches med skalstof for ensartet kraveydelse. Se produkt →
Tekniske overvejelser for kravekonstruktion
Uanset kravetype afgør fire tekniske parametre, om kraven vil klare sig godt på produktionslinjen og i kundens garderobe.
- Fusionstemperatur: Polyamidklæbemidler kræver mellem 150 og 170 °C ved limlinjen. Lavtemperatursmelteelementer med copolyesterbelægninger aktiveres ved 130 til 145 °C. Hvis den anbefalede temperatur overskrides med mere end 10 °C, kan det smelte gennem mellemforet og slå igennem skalstoffet.
- Tryk og dvæle: Industrielle fikseringspresser leverer 2,5 til 5,5 bar. Tynde, sarte skalstoffer kræver lavere tryk; tung uld kræver den højere ende. Dvæletiden varierer fra 10 til 15 sekunder, afhængigt af pressetype.
- Krympekontrol: Kvalitet mellemforing bør krympe mindre end 1 procent i kæde og skud efter 10 minutter ved 160 °C . Højere krympning får kraven til at rynke efter vask eller kemisk rensning. Test altid interlining-krympning mod skalstoffet før bulkproduktion.
- Krave rullelinjestabilisering: Rullelinjen på en revers- eller sjalkrave er, hvor foldebelastningen koncentreres. Tilføjelse af en tape eller stag af strikket stof langs rullelinjen ved 1 cm inde i folden forhindrer den foldede kant i at strække sig under presning og slid.
For et komplet overblik over interlining-kategorier og -ejendomme kan du gennemse vores interlining produktsortiment og match hver kravetype til en testet specifikation.
Almindelige kravefejl og hvordan man forebygger dem
Tabellen nedenfor viser de fem kravefejl, vi oftest ser på beklædningsfabrikker, sammen med den sædvanlige årsag og den korrigerende handling.
| Defekt | Grundårsag | Rettelse |
|---|---|---|
| Krave rulle kollaps | Mellemforet er for blødt til skalvægten | Øg interlining g/m² eller brug et vævet produkt med nappet |
| Kuppede eller krøllede kravekanter | Mellemfor skåret på lige korn i stedet for skævhed | Skær mellemforet om ved 45 grader for buede kravesektioner |
| Rynker ved reversfolden | Interlining-krympning overstiger 1 procent | Forkrymp mellemfor eller skift til et lavtkrympende produkt |
| Delaminering efter kemisk rensning | Smøretemperatur under limens smelteområde | Bekræft pressetemperaturen ved limlinjen; hæves med 5 til 10 °C |
| Hak gabende | Ulige stivhed mellem krave og reverssektioner | Brug matchende mellemforingsvægte på begge sider af indhakket |
Hver af disse defekter kan forebygges med en struktureret interlining-udvælgelsesproces. At teste fem prøver før bulkproduktion er hurtigere og billigere end at omarbejde fem hundrede kraver efter skæring.
Ofte stillede spørgsmål
Q1: Har alle frakkekraver brug for mellemfor?
Ikke alle, men de fleste gør. En krave, der efterlades helt uforet, risikerer at bøje uforudsigeligt ved foldelinjen, hænge ned i punkterne og rynke efter kun få brug. Undtagelserne er kraver lavet af selvbærende stoffer såsom tung uldmelton, nogle tekniske strikskaller og visse strukturerede syntetiske stoffer, der er stive nok i sig selv. Selv i disse tilfælde føjes der ofte et let mellemfor på 20 til 40 g/m² til underkravestykket for at stabilisere sømmen og forhindre stoffet i at strække sig under syning.
Q2: Hvad er forskellen mellem smeltbar og indsyet interlining til kraver?
Smeltbar mellemfor har en termoplastisk klæbende belægning påført på den ene side. Varme og tryk binder det direkte til skalstoffet, hvilket skaber et enkelt uadskilleligt lag. Indsyet mellemfor, også kaldet vævet smeltemiddel eller hårlærred, sys ind i tøjet i stedet for limet. Indsyningskonstruktion er traditionel i avanceret skræddersyning, fordi den tillader reversen at bøje mere naturligt, men det er mere arbejdskrævende og dyrt. For de fleste ordremængder over 5000 enheder er smeltbar interlining standarden på grund af dens konsistens og påføringshastighed.
Q3: Hvilket mellemfor er bedst til en uldfrakkekrave?
For et typisk uldbelægningsstof i intervallet 300 til 450 g/m² er en vævet mellemforing på 55 til 85 g/m² med en polyamidprikkebelægning den mest pålidelige. Hvis kraven er en sjalstil, skal du bruge et vævet vævet snit på forspændingen. Hvis ulden er en tung melton over 450 g/m², skal du flytte op til et lærred eller hår mellemfor i området 90 til 120 g/m² for at forhindre reversen i at falde sammen under stoffets vægt.
Q4: Kan den samme mellemforing bruges til hver kravetype?
Teknisk set, ja, vil en mellemforing fungere på tværs af alle kravestile. Men kraven vil ikke se rigtig ud på i det mindste nogle af dem. En enkelt interlining-vægt kan ikke levere både det sprøde revers af en peak-krave og den bløde rulle af en sjalkrave. Til en lille produktionsserie med et skalstof anbefaler vi at forberede 30 cm brede prøvestrimler med to eller tre mellemlægsvægte og presse dem ind i prøvekraver. Den visuelle forskel mellem 45 g/m² og 70 g/m² på den samme uldskal er umiddelbart synlig.
Q5: Hvordan forhindrer jeg kravekrølning efter produktion?
Kravekrølning, hvor de ydre kanter folder opad eller nedad, er forårsaget af et misforhold mellem skallen og mellemforings bøjningsstivhed. En klassisk årsag er sammensmeltning af et fulddækkende klæbemiddel, der stivner mellemforingen mere end skallen i én retning, hvilket skaber et differentielt bøjningsmoment. Løsninger omfatter skift til et diskontinuerligt klæbende prikmønster, skæring af mellemforingen på bias eller tilføjelse af et smalt smeltbart tape langs den ydre kant for at udligne spændingen. Test på tværs af tre smeltetemperaturer og to interlining-vægte løser normalt problemet inden for en dag.